| Cuota De Producción: | 1 tonelada |
| Precio: | 800-1000 USD/Ton |
| Embalaje Estándar: | En fardos o en cajas de madera. |
| Período De Entrega: | 20-30 días sobre los productos |
| Método De Pago: | LC, D/A, D/P, T/T |
| Capacidad De Suministro: | 60000 toneladas/toneladas por año |
![]()
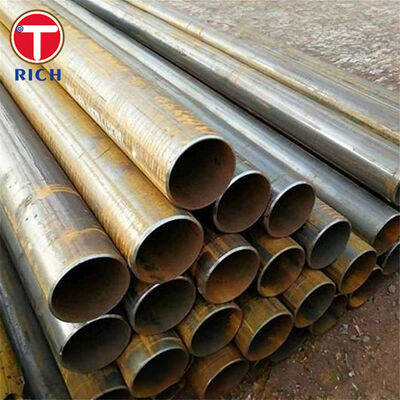
BS 6323-5 electric resistance welded and induction welded steel tubes are carbon steel mechanical tubes manufactured from steel strip by continuous electric resistance welding or high-frequency induction weldingLa especificación fue desarrollada para aplicaciones automotrices, mecánicas y de ingeniería general, donde se controla el diámetro exterior, el grosor de la pared, la calidad de la soldadura, las propiedades mecánicas, el tamaño de la pared y el tamaño de la pared.y el rendimiento de formación se requieren.
La norma BS 6323-5:1982 abarca los grados ERW1, ERW2, ERW3, ERW4 y ERW5 con niveles de resistencia progresivamente más altos.o condiciones normalizadas de entrega según el proceso de fabricación requerido y las propiedades mecánicas finales.
BS 6323-5:1982 es una norma británica retirada. Fue retirada el 24 de junio de 2003 y sustituida principalmente por BS EN 10305-3, BS EN 10305-5 y BS EN 10296-1.Para componentes automotrices de repuesto o antiguos, BS 6323-5, el material puede seguir especificándose cuando el dibujo original, la especificación del cliente o la lista de materiales aprobados lo requieran.
| Punto de trabajo | Especificación |
|---|---|
| Producto | Tubo de acero soldado por resistencia eléctrica / soldado por inducción |
| El material | Acero de carbono |
| Estándar | BS 6323-5:1982 |
| Grados | El valor de las emisiones de CO2 es el valor de las emisiones de CO2 de los vehículos. |
| Proceso de fabricación | Soldadura por resistencia eléctrica o soldadura por inducción, con banda de acero |
| Diámetro exterior típico | 6 a 350 mm |
| espesor típico de la pared | 1 a 30 mm |
| Duración | 1 a 12 m, personalizable |
| Sección transversal | En su mayoría redondos; secciones especiales sujetas a acuerdo de fabricación |
| Tolerancia del espesor de la pared | T ≤ 3 mm: ±10%; T > 3 mm: ±8%, excluyendo la zona de soldadura, en su caso |
| Tolerancia a la sobredosis | Depende del diámetro y de las condiciones de entrega; por ejemplo, hasta 20 mm OD: ±0,12 mm en condiciones KM. |
| La rectitud | Para OD > 16 mm: máximo 2 mm por metro; desviación total normalmente no superior al 0,2% de la longitud del tubo |
| Condición de la superficie | acabado de molino, ligeramente engrasado, encurtido/engrasado, u otro acabado protector acordado |
| Tratamiento térmico | Saldados, recocidos o normalizados según las condiciones de entrega especificadas |
| Condición final | Los extremos cortados simples; los extremos desgranados disponibles |
| Inspección | Inspección dimensional, ensayos de tracción y ensayos tecnológicos aplicables |
| Documento de inspección | EN 10204 3.1 disponible cuando se especifique en la fase de pedido |
| Diámetro exterior | Tolerancia a la sobredosis |
|---|---|
| ≤ 20 mm | ± 0,12 mm |
| > 20 a 30 mm | ± 0,15 mm |
| > 30 a 50 mm | ± 0,20 mm |
| > 50 a 70 mm | ± 0,25 mm |
| > 70 a 90 mm | ± 0,30 mm |
| > 90-110 mm | ± 0,35 mm |
| > 110-130 mm | ± 0,45 mm |
| > 130-150 mm | ± 0,55 mm |
| > 150-170 mm | ± 0,65 mm |
| > 170 mm | ± 0,75% de la DO |
Los cinco grados de ERW proporcionan un rango estructurado de propiedades mecánicas.que permite la selección del material de acuerdo con la carga de formación, resistencia estructural y diseño de componentes.
Los tubos soldados proporcionan una mayor resistencia generada por el proceso de formación de tubos, mientras que el recocido o la normalización reduce la tensión de formación residual y mejora la ductilidad.Esta distinción es importante cuando el tubo se someterá posteriormente a flexión, el acabado de la formación, el deslizamiento, el aplanamiento, la soldadura o la soldadura.
Los bordes de las tiras se unen continuamente mediante resistencia o calefacción por inducción sin metal de relleno convencional.y la eliminación de las cuentas de soldadura proporciona una unión longitudinal continua adecuada para la fabricación mecánica.
Para las piezas mecánicas de automóviles y de fabricación, la resistencia nominal a la tracción por sí sola es insuficiente.Un tubo puede cumplir con los requisitos químicos sin dejar de funcionar durante la flexión si la calidad de la soldadura o la entrada de calor es inconsistente.
Por lo tanto, la producción puede controlarse mediante la preparación de la franja, el monitoreo de la corriente de soldadura, el control de las cuentas de soldadura, la inspección dimensional y las pruebas de aplanamiento o formación representativas.Para piezas con deformación severa, el radio de flexión previsto y la posterior operación de moldeo deben proporcionarse antes de la producción para que pueda seleccionarse el grado y la condición de entrega adecuados.
El tratamiento térmico puede cambiar el diámetro del tubo, la ovalidad, la rectitud y las propiedades mecánicas.Esto es particularmente importante para los compradores que mecanizan el tubo o lo insertan en conjuntos con tolerancia estrecha.
Por lo tanto, las dimensiones deben especificarse junto con la condición de entrega requerida.mientras que los tubos tratados térmicamente GKM/GZF o NKM/NZF se evalúan utilizando la clase de tolerancia aplicable a la condición final de tratamiento térmicoLa inspección final de la OD, del grosor de la pared, de la rectitud y de la longitud se realiza después del tratamiento térmico especificado en lugar de basarse únicamente en las dimensiones de pretratamiento.
La norma BS 6323-5:1982 se ha retirado, pero muchos dibujos establecidos de automóviles y máquinas continúan haciendo referencia a los grados ERW1-ERW5.
Para los pedidos antiguos, la especificación del material debe seguir siendo rastreable a la norma BS 6323-5, cuando sea requerido por el contrato.o BS EN 10296-1 se evaluarán en función de la forma del tuboLa sustitución del grado no debe basarse únicamente en la resistencia a la tracción; la química, la resistencia al rendimiento, el alargamiento, las tolerancias,tratamiento térmico, y los requisitos de ensayo también deben revisarse.
| Sistema estándar | Normas pertinentes | Ámbito de aplicación |
|---|---|---|
| No es cierto | BS 6323-5 | Tubos de acero soldados por inducción y tubos de acero soldados por inducción para uso automotriz, mecánico o de ingeniería general |
| En el caso de los | Se aplican los siguientes requisitos: | Tubos de acero de precisión soldados en frío |
| En el caso de los | Se aplican las siguientes condiciones: | Tubos de acero de precisión cuadrados y rectangulares, soldados en frío |
| En el caso de los | En el caso de los vehículos de motor | Tubos circulares de acero soldados para usos mecánicos y de ingeniería general |
| Las normas ASTM | Las demás partidas | Tubos mecánicos de carbono y de acero aleado soldados por resistencia eléctrica |
| El JIS | Se trata de un sistema de control de las emisiones. | Tubos de acero al carbono para usos estructurales de máquinas |
| Gran Bretaña | Se aplicarán las disposiciones siguientes: | Procesos estructurales huecos de acero formados en frío; utilizados, en su caso, para los procesos estructurales soldados |
| El GOST | Se aplican las disposiciones del artículo 10 del Reglamento (CE) n.o 765/2008. | Tubos de acero soldados eléctricamente longitudinales; requisitos dimensionales y técnicos |
Una aplicación específica es el miembro transversal tubular utilizado en un marco de asiento de automóvil.
El componente requiere un diámetro exterior controlado para el posicionamiento de los accesorios y las piezas de acoplamiento, un alargamiento suficiente para la flexión y la formación de los extremos, integridad de la soldadura repetible durante la deformación,y resistencia a la tracción y al rendimiento adecuados para soportar cargas de servicio.
Se podrán seleccionar los grados de resistencia baja y media de la norma BS 6323-5, como ERW1, ERW2 o ERW3, en función del diseño de la estructura del asiento, del diámetro del tubo, del grosor de la pared, del radio de flexión,y resistencia requerida después de la formaciónSe pueden considerar condiciones de entrega recocidas o normalizadas cuando se requiere una formación severa.
| Grado | C Max. % | Si Max. % | En % máximo | P Max. % | S Max. % |
|---|---|---|---|---|---|
| El valor de las emisiones | 0.13 | ¿Qué quieres decir? | 0.60 | 0.050 | 0.050 |
| El valor de las emisiones | 0.16 | ¿Qué quieres decir? | 0.70 | 0.050 | 0.050 |
| El valor de las emisiones | 0.20 | 0.35 | 0.90 | 0.050 | 0.050 |
| El valor de las emisiones | 0.25 | 0.35 | 1.20 | 0.050 | 0.050 |
| El valor de las emisiones | 0.23 | 0.50 | 1.50 | 0.050 | 0.050 |
| Grado | Fuerza mínima de rendimiento Re, MPa | Resistencia a la tracción mínima Rm, MPa | El alargamiento mínimo A, en % |
|---|---|---|---|
| El valor de las emisiones | 155 | 280 | 25 |
| El valor de las emisiones | 195 | 320 | 25 |
| El valor de las emisiones | 215 | 360 | 24 |
| El valor de las emisiones | 235 | 410 | 22 |
| El valor de las emisiones | 340 | 490 | 20 |
A título de comparación, la condición KM soldada proporciona diferentes niveles de propiedades mecánicas debido al proceso de moldeo y soldadura.
| Grado | Fuerza de rendimiento mínima en KM, MPa | KM Resistencia mínima a la tracción, MPa | D/t mínimo de alargamiento ≤ 20, % | D/t mínimo de alargamiento > 20, % |
|---|---|---|---|---|
| El valor de las emisiones | 200 | 300 | 10 | 20 |
| El valor de las emisiones | 250 | 340 | 8 | 15 |
| El valor de las emisiones | 300 | 400 | 7 | 12 |
| El valor de las emisiones | 350 | 450 | 6 | 10 |
| El valor de las emisiones | 420 | 420 | 6 | 8 |
![]()
![]()
![]()
![]()
R: Fabricante, también puede hacer comercio.
R: En general, es de 10-15 días si las mercancías están en stock, o es de 30-40 días si las mercancías no están en stock, depende de la cantidad.
R: Sí, podríamos ofrecer la muestra de forma gratuita, pero necesitamos pagar el costo del flete.
R: Pago <=2000USD, 100% por adelantado. Pago>=2000USD, 30% T/T por adelantado, saldo antes del envío.
Si tiene alguna otra pregunta, no dude en ponerse en contacto conmigo.